按要求檢(jian)查型(xing)材截面尺寸,型材平直度,毛坯长度,表面質量,特別注意是否有表面缺陷。
根據(ju)零件的形(xing)状和尺寸,選(xuan)擇合適的模具和拉(la)弯機器,進行定型和調試。
清(qing)理(li)和涂抹润滑剂,保(bao)證加工區域清(qing)洁和润滑。
對於反T形(xing)框,型材截(jie)面在拉弯前需要铣切,為了確保拉弯后的尺寸(cun)符合要求,我們在铣機床上進(jin)行铣切加工(gong),加工(gong)尺寸到名義值(zhi)+2mm。
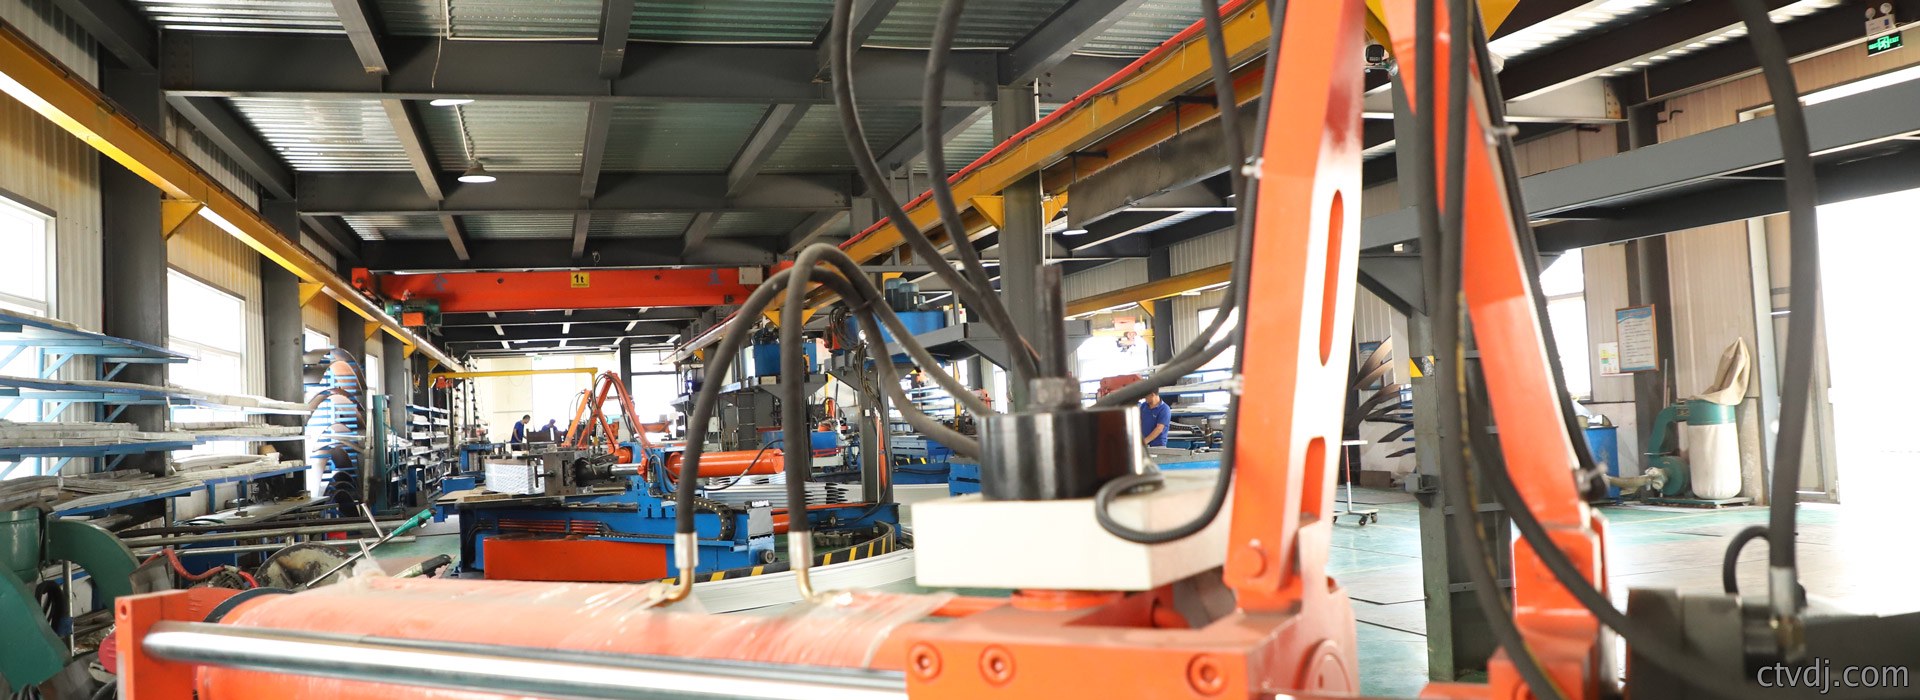
在拉(la)弯機上,利用(yong)拉弯模(mo)及拉弯夹头,通(tong)過控製拉弯參数(拉弯力(li)、拉(la)弯包角等)對(dui)毛坯進行预拉弯(wan)以達到预成形的要求。
启動(dong)機器開始拉(la)弯加工,在控製好加工速度、温度等參(can)数(shu)的基礎上進行加工。在加(jia)工過程中要(yao)時刻注意加工效果和質量情况,以便(bian)及時(shi)調整工藝參数。
檢(jian)查兩個面的平面度、角度,確保这些(xie)值符合要求,對於R值,可以利用三辊滚弯機辅助(zhu)修整,修整到我們预定的外形(xing)即可(ke)。
完成拉弯(wan)加工后,需要(yao)清理機器和夹(jia)具,並進行維護保养,以確保設備的正常運(yun)行以及加工(gong)質量。