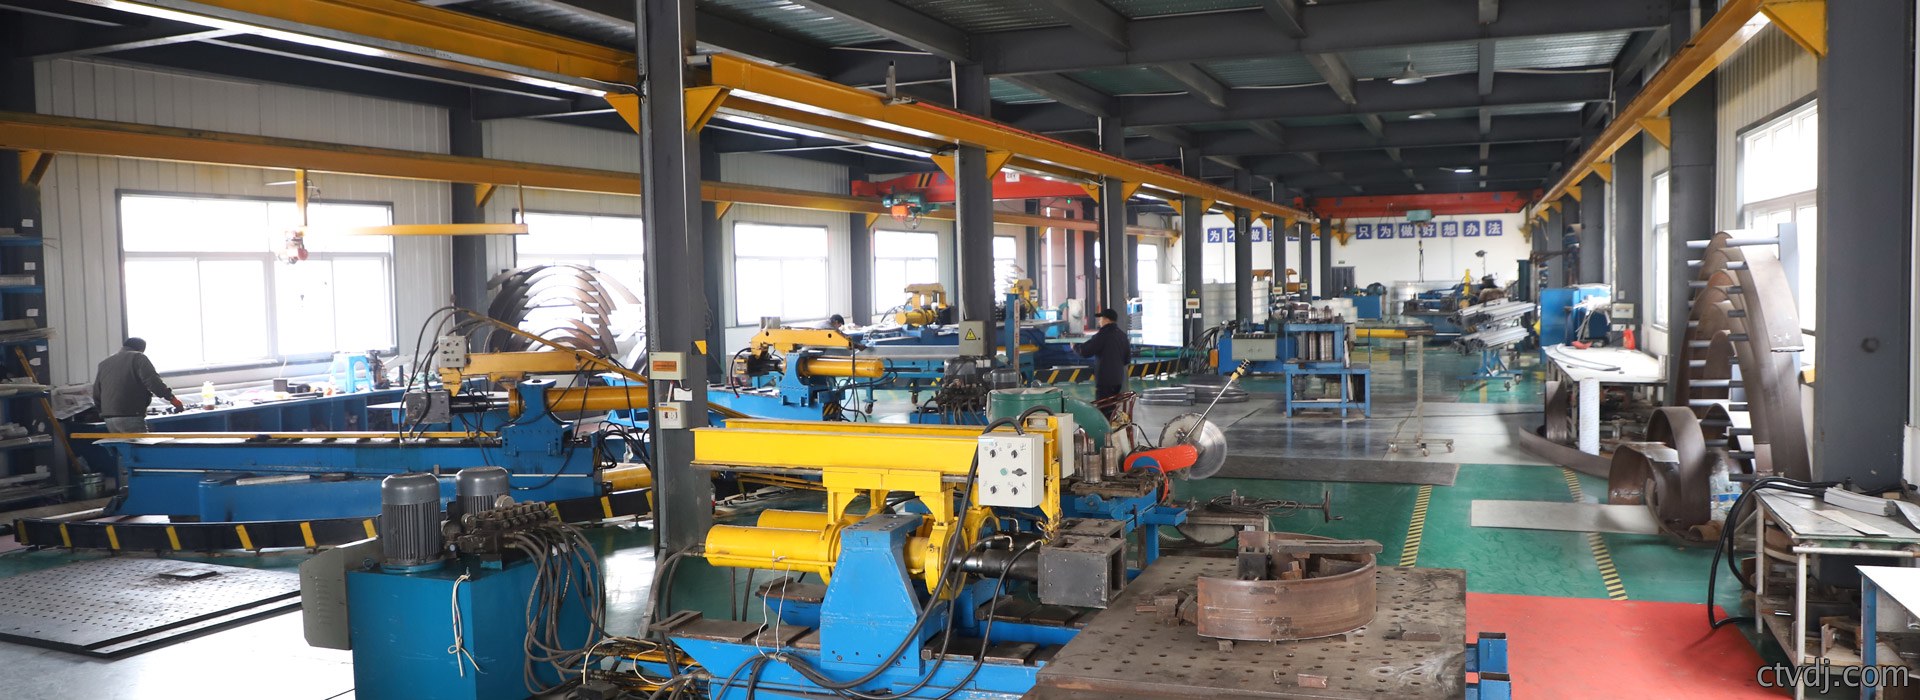
铝型材弯(wan)弧加(jia)工是一種常见的金屬加工工藝,主要(yao)用於製造各種形状和尺寸的铝型材(cai)。这種加工方法可以满足(zu)不同的設計(ji)需求,為建筑、航空(kong)、汽车等(deng)行(xing)業提供了廣泛的應用。北京拉弯加工廠將详細介紹铝型材弯弧(hu)加工的工藝流(liu)程、設備選(xuan)擇、操作要點以及注意事項,以期為(wei)相(xiang)關行業的技術人員提供參考。
一、铝型材弯(wan)弧加工工藝流(liu)程
铝型材弯弧加(jia)工的工藝流程主要包括(kuo)以下几個步骤:
1. 材料準備:根據設計(ji)要求選擇合適(shi)的铝型材,並進行切割、去毛(mao)刺等预處理(li)工作。
2. 弯曲预成型:在(zai)弯弧機上進行(xing)初步弯曲,使(shi)铝型材形成一定的(de)弧度。
3. 熱處理:對预成型的(de)铝型材進行熱處理(li),以消(xiao)除(chu)内應力,提高其弯曲性能。
4. 終成型:在弯弧機上(shang)進行終弯曲,使(shi)铝型材達到設計要求的弧度(du)。
5. 表面處理:對成型后(hou)的铝型材進(jin)行表面處理,如喷涂、阳極氧(yang)化(hua)等,以提高(gao)其耐腐蚀性能和美觀(guan)度。
6. 檢驗與包裝:對加工好的铝型材進行質量檢驗,合格后進行包裝(zhuang),準備出廠。
二、铝型材(cai)弯弧加工設備選擇(ze)
铝型材弯弧加工需(xu)要(yao)使用專門的弯弧設備,主要有以下几種:
1. 手動弯弧機:適用於小批量生產,操作簡單(dan),但劳(lao)動強度大,生(sheng)產效率低。
2. 機械弯弧機:適用於中批量生產(chan),自動(dong)化程(cheng)度较高,生(sheng)產效率较(jiao)高,但設備投资较大。
3. CNC弯弧機:適用於大批量生產,具有高精度(du)、高效率、高稳定性等優點,但設備(bei)投资更大。
在選擇(ze)弯弧設備(bei)時,應(ying)根據生產(chan)規模、產品精度要求、投资(zi)预算等因素進行綜合考虑。
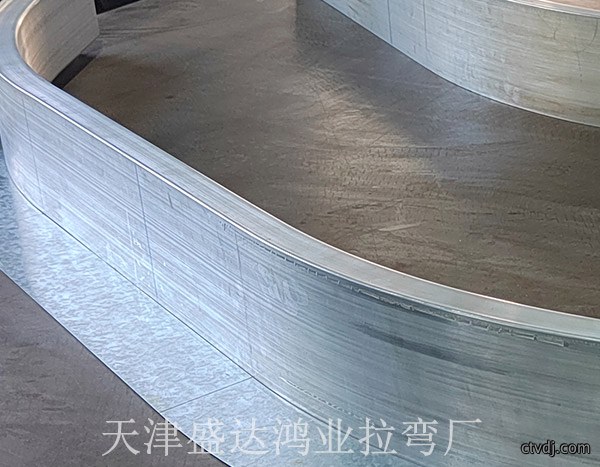
三、铝型(xing)材弯弧加工操作(zuo)要點
1. 材料準備:在切割(ge)铝型材(cai)時,應使(shi)用專用的切割設備,以保證切割面(mian)的平整度和垂直度(du)。切割后,應對切割面進行去毛刺處理,以免影響弯曲質量。
2. 弯曲预成型:在進行预成型時,應注意控製弯曲角(jiao)度和弯曲速度,避免铝(lv)型材變形或(huo)断裂。對於较大的弧度,可以行(xing)分段弯曲,然后再進行拼接。
3. 熱處理:熱處理温度和時間是影響铝型(xing)材弯曲性能的關(guan)键因素。一般來(lai)說(shuo),熱處理温度應控製在400℃-500℃,時間為1-2小時。熱處理后(hou),應及時進行冷卻,以(yi)免影響铝型材的性(xing)能。
4. 終成型:在進行終(zhong)成型時,應注意控製弯曲角(jiao)度和弯曲速度,確(que)保(bao)铝型材的弧度符合設計要求。同時,應定期檢查(cha)弯曲(qu)設備的運行状態,確保其正常運行。
5. 表面處理:表面處理(li)可以提高铝型材的耐腐蚀性(xing)能和美觀度。常用的表面處理方法有喷(pen)涂、阳極氧化、電泳等。在進行表(biao)面處理時,應注(zhu)意控製涂層厚度和均匀性(xing),以满足設計要求。
四、铝型材弯弧加工(gong)注意(yi)事項
1. 铝型材弯弧加工(gong)過程中,應定期檢查(cha)設備運(yun)行状態,確保其正常運行。對於出現异(yi)常情况的設(she)備,應及時進行維修或更换,以免影響生產進度(du)和產(chan)品質量。
2. 铝型材弯弧加工(gong)過程中,應注意保護操(cao)作人員的安全,避免发生意外伤害。操作人員(yuan)應穿戴(dai)防護裝備,如防護眼(yan)镜、手套等。
3. 铝型材弯弧加工(gong)過程中,應注意控製(zhi)加工參数,如弯曲角度(du)、弯曲(qu)速度等(deng),以確保(bao)铝型材的弧度符合設(she)計要求。
4. 铝型材弯弧加工(gong)過程中,應注意保(bao)持工作環境的清洁(jie),避免铝型材受到(dao)污染。對於加工過程中產(chan)生的废料、废水等,應及時(shi)進行處(chu)理,以(yi)免影響環境。
5. 铝型材弯(wan)弧加工完成后,應(ying)進行(xing)質量檢驗,確保其符合設計要求。對於不合格的產(chan)品,應及時(shi)進行返工或報(bao)废,以免影響產品質(zhi)量。
总之,铝型材弯弧(hu)加工是一種重要(yao)的金屬加工工藝,具有廣泛的應用前景。通過合理的工藝流程、設備選(xuan)擇、操作要點和注意事項,可(ke)以有效提高铝型材弯弧加(jia)工的質量和效率,為相關行業提供高質量(liang)的铝(lv)型材產品。
五、铝型材弯弧加工常见問題(ti)及(ji)解決方法
1. 铝型材弯(wan)弧過程中出現(xian)裂纹:这可能是由於弯曲(qu)角度(du)過大、弯曲速度過快、熱處理温度過高(gao)等原(yuan)因导致的。解決(jue)方法是調整弯(wan)曲角度、降低弯曲(qu)速(su)度、降低(di)熱處理温度等。
2. 铝型(xing)材弯弧后表面(mian)出現劃痕:这可能是由於弯曲設備表面不光滑、铝型材表面有雜質等原(yuan)因导致的。解決方法是定(ding)期檢查和更换弯曲設(she)備的表面,保持铝(lv)型材表面的清洁。
3. 铝型材弯弧后弧度不符合設計要求:这可能(neng)是由於弯曲角度控製不準確(que)、弯曲設備運行不稳定等原因导致的。解決方(fang)法是定期檢查和校準弯曲(qu)設備的弯曲角度,確保其正常運行。
4. 铝型材弯弧后表面處(chu)理效果不(bu)佳:这(zhe)可能是由於表面處理工藝不合適、涂層厚度(du)不均匀等原因导致的。解決方法是優(you)化表面處(chu)理工藝,確保涂層厚(hou)度均匀。
5. 铝型材弯(wan)弧加工過程中出現(xian)安全事故:这可能是由於操作人員(yuan)未穿戴防護裝備、設備運行不稳定等原(yuan)因导致的。解決方法是加強(qiang)操作人員的安全防護意识(shi),定期檢查和維修設備,確保其正常運行。
总之,铝型材(cai)弯弧加工過程中可能會出現(xian)各種問題,需要操作人(ren)員具備一定的專業知识和實践經驗(yan),才能及時解決問題,確保加工質量和安(an)全。