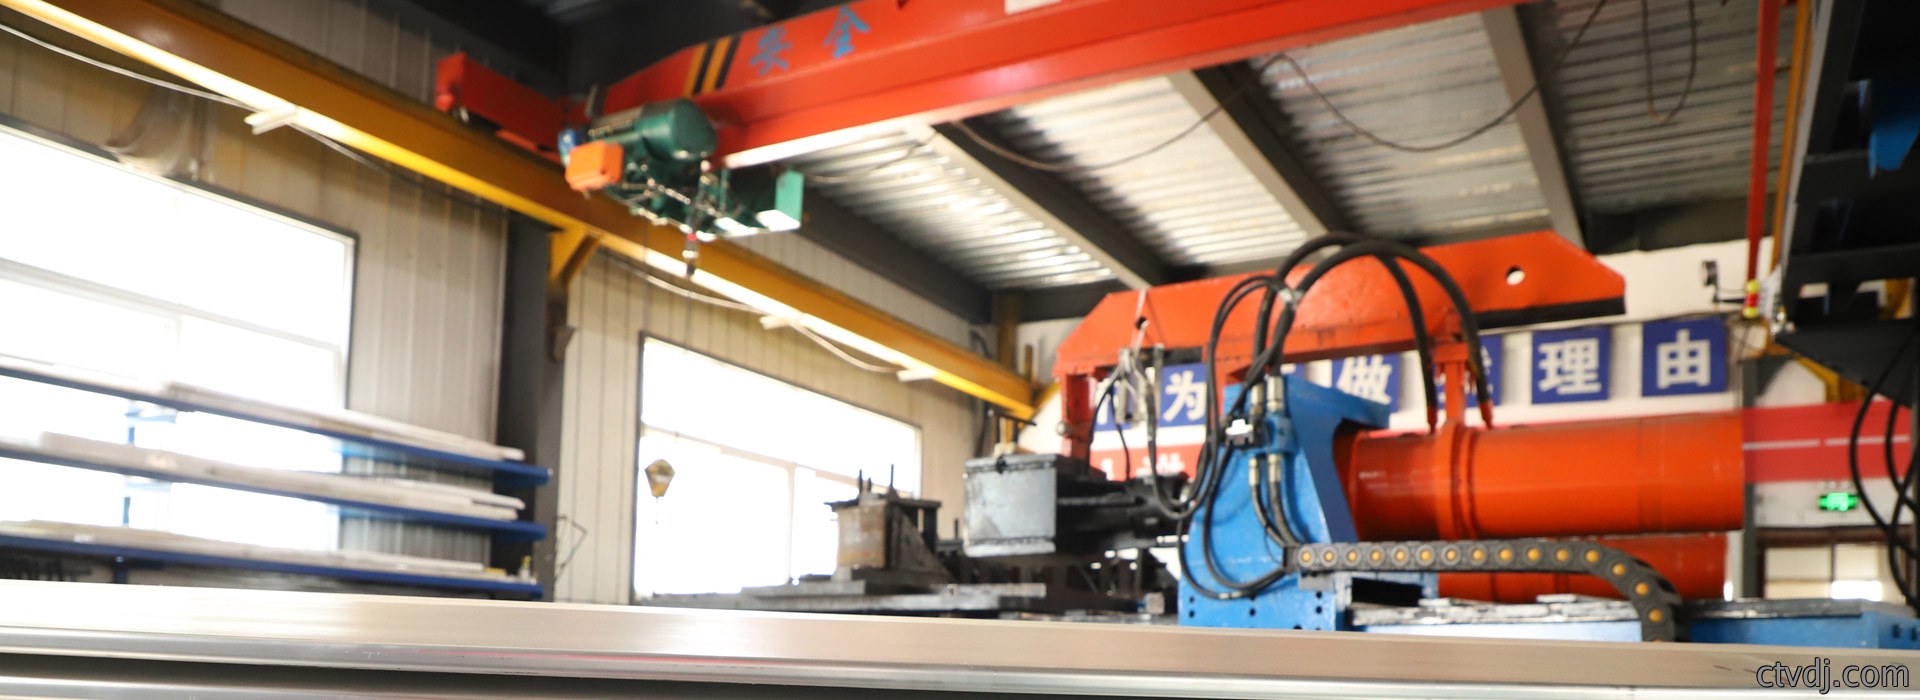
铝型材(cai)裝(zhuang)飾線条(如牆面線条、吊(diao)顶(ding)边框、家具裝(zhuang)飾条)因其(qi)美觀性,常需(xu)弯曲成弧形或复(fu)雜曲線。
拉弯(StretchBending):
-原理:在拉伸状態下將铝型材弯曲至模(mo)具形状,結合(he)拉力和弯(wan)曲力减少回弹。
-適用場景:適合中小半(ban)径、复雜曲線(如S形、波浪形裝飾線条(tiao))。
-優點:减(jian)少材料内應(ying)力,適合高精度要求。
-工具:拉弯機(ji)、辊(gun)弯(wan)機、弯(wan)管(guan)機、定(ding)製模(mo)具。
-案例:上海中海城。
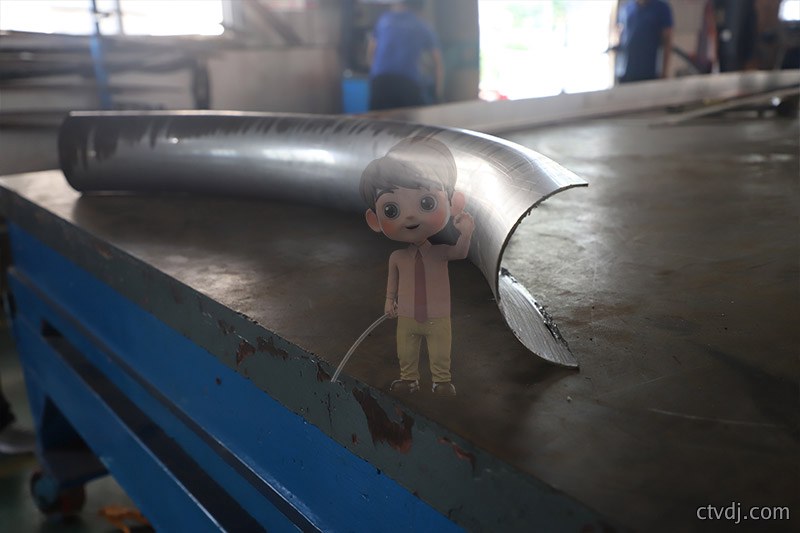
铝型材在弯曲時會產(chan)生复雜的應(ying)力和形變,影響裝飾線条(tiao)的質量。以下是盛(sheng)達拉弯關键解決點:
正應力分布:
-弯曲(qu)時,外(wai)侧(ce)受拉應力,内侧受壓(ya)應力,中性轴處應力為零(ling)。
-正應力公式:\(\sigma=\frac{M\cdoty}{I}\),其中\(M\)為弯矩,\(y\)為距中性轴距离(li),\(I\)為截面惯性矩。
-裝(zhuang)飾線条常為薄壁型(xing)材(如T形、L形),需(xu)計算截面惯性矩(ju)以確定大應力。
應變與曲率:
-應變\(\varepsilon=\frac{y}{R}\),其中\(R\)為弯曲半径。
-铝型(xing)材(如6063-T5)的延展性较(jiao)好,但小(xiao)半径弯曲可能导致塑性變形或(huo)開裂。
回弹(Springback):
-铝型材弹性模量较高,弯曲后(hou)易(yi)发生回弹,影響弧度精度(du)。
-解決方法:采用拉弯工藝施(shi)加预拉伸力(li),或在模(mo)具設計中(zhong)补偿回弹量(通常2-5%)。
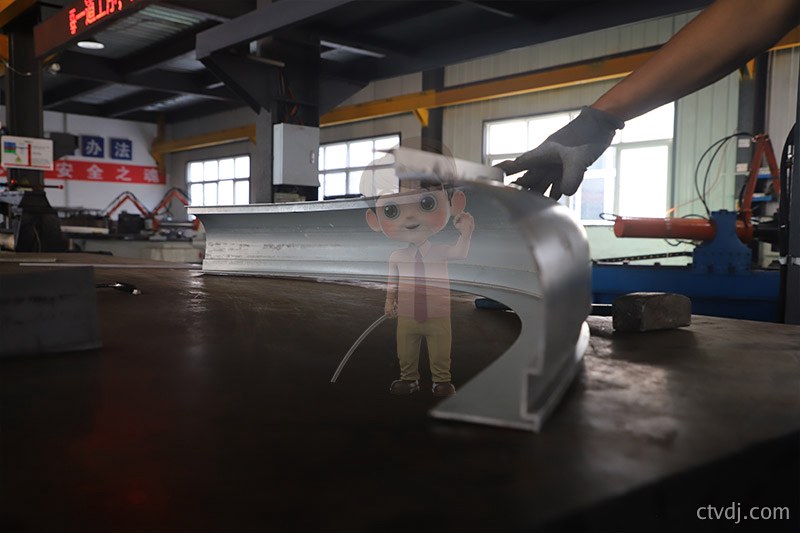
铝型材裝飾弯曲加工(gong)中的常见問題及解決方法:
表面劃伤或變形:
-原因:滚轮或模具表面粗(cu)糙,加工時(shi)摩(mo)擦力大。
-解決:使用抛光模具(ju)或添加(jia)润滑剂(如润滑油、薄膜保(bao)護)。
-预防:選擇表面阳極氧化或喷涂的铝型材,增加耐(nai)磨性。
開裂或断裂:
-原因:弯曲(qu)半径過小,超出(chu)材料延(yan)展性極限,或(huo)材料内部缺(que)陷。
-解決:選(xuan)擇延展性好的(de)铝合金(如6063、6061),控製小(xiao)弯曲(qu)半径(一般為材料厚度(du)的3-5倍)。
-预防:熱處理(如T5/T6状態)提高材料韧性,必要時進行(xing)预熱。
截面扭曲:
-原因:非對称截(jie)面(mian)(如L形、U形)在弯(wan)曲時(shi)受力不均。
-解決:使用支撐夹具(ju)固定截(jie)面,或采(cai)用数控拉弯(wan)機控製力分布。
-预防:設計對(dui)称截面(mian),或在加工前模擬應力分布。
尺寸精度不足:
-原因:回弹、模具误差或設備不精(jing)準。
-解決:通過数控設備(bei)精確控製弯曲角度,使用高(gao)精度模具。
-预防:加工前進(jin)行試件(jian)測試,調整參数。
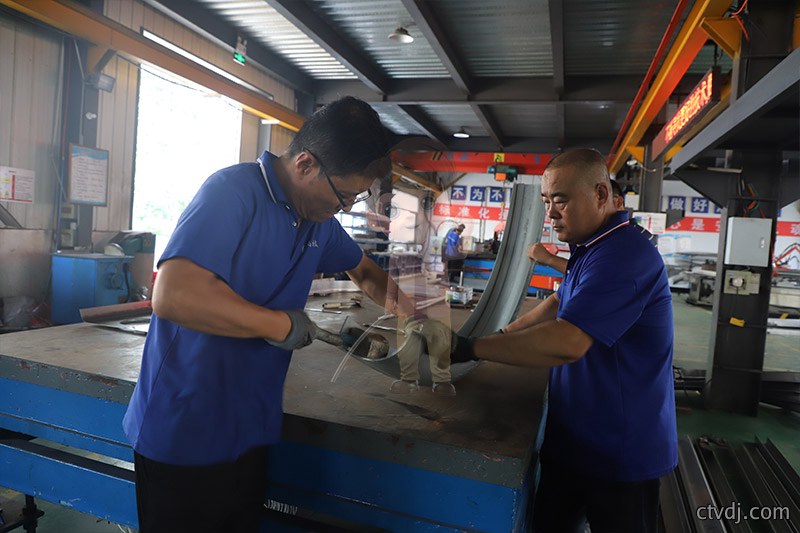
北京盛達伟業型材拉弯廠提示注意事項(xiang)
-材料選擇:根據裝飾需求選擇合(he)適的铝合金型材和表面處理(li)方式,兼顧(gu)美觀與耐用(yong)性。
-小弯曲半径:參考铝型材厚度(du)與合金類型(xing),避免過小半径导致開裂。
-設備精度:優先選擇(ze)数控滚弯機或拉弯機,减少人工误差。
-環境因素:加工和储存時避免潮湿,防止铝(lv)型材氧化或變(bian)形。
如果(guo)你有更具體的需(xu)求(例如某種(zhong)截面形(xing)状、具體弧度、加工設備推(tui)荐,或针對某地區如盛達拉弯加工廠建議),請聯系我們(men)!