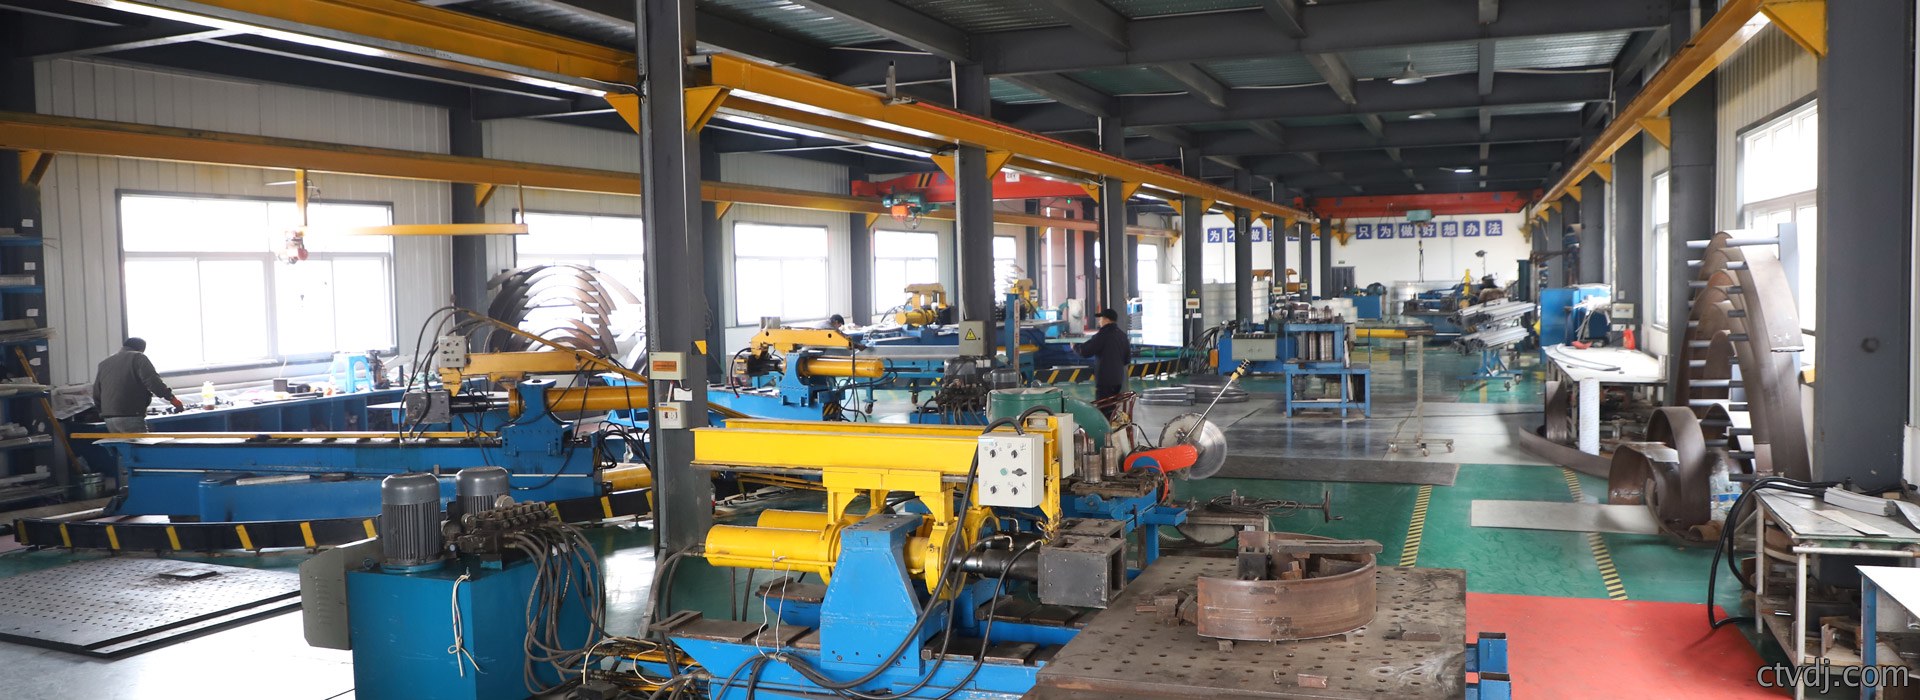
在建(jian)筑裝(zhuang)飾、鋼(gang)結構、轨道交通、機械製造以及大型工程項目(mu)中(zhong),越來越多(duo)的(de)金屬構件需要通過拉弯加工形成圆弧、曲線或特殊造型(xing)。相比直線型材,弯曲后的材(cai)料(liao)不仅要满足設計半径,還要(yao)保持截面尺寸、表(biao)面質量(liang)和整體稳定性。因此,如何减少材料變形(xing)、控製加工误差(cha),一直(zhi)是拉弯加工過程中比较關键的問題。
對於北京地區的(de)工程項目來(lai)說,型材規格复雜、加工需求差(cha)异(yi)较大,尤其是一些大尺寸、非(fei)標(biao)、异形(xing)構件(jian),對加工設(she)備和工藝(yi)經驗都有较高要求。北京(jing)盛達拉弯廠家在實(shi)际加工過程中,會根據材料種類、截面(mian)結構、弯曲半(ban)径以及圖紙要求,對加工參数進行针對性(xing)調整,从而降低成型過程中出現的變形問(wen)題。
一、為什麼拉弯(wan)過程中容易出現材料(liao)變形?
金屬型材在受到外力弯曲時,材料内部不同區域承受的(de)應力並不完(wan)全一致。通常情况下,弯曲外侧受到拉伸,内侧(ce)受到(dao)壓縮,如(ru)果受力控(kong)製不合理,就可能產生截面變形、回弹、扭曲等問題。
例如,一些(xie)空心型(xing)材在弯曲半径较小時,容易出現局部凹陷;壁厚较薄的材料可能发生褶皱(zhou);結構(gou)不對称的异型材則可能出現扭轉。即使整體弧度符(fu)合要求,如果截面发生明顯變化,也可能影響后續安裝(zhuang)。
因此,拉弯加(jia)工並不是簡單地“把材料弯過去”,而是需要根(gen)據材料特性製定相應的成型方案(an)。
二、常见的拉(la)弯加(jia)工误差有哪些?
1. 弯曲半径出現偏差
設計圖紙通常會明確弧形構件的半径或曲率要求。如果實际加工半径與設計数據存在较大(da)差(cha)异,可能导致現場安裝時出現拼接(jie)困难、接口不匹配等情况(kuang)。
这種(zhong)問(wen)題與設備參数、材料性(xing)能以及加工過程中的回弹都有(you)關系,需要在加工前進(jin)行合理预估。
2. 材料出現回弹
金(jin)屬材料具有一定(ding)的弹性。加工設備卸载(zai)以后,型材可能出現一定(ding)程度的回(hui)弹,使弧度與加(jia)工状態產生變(bian)化。
不同材質、不同壁厚以及不同(tong)截面結構的回弹程度並(bing)不相同。因此,不能完全依靠統一參数加工所有材(cai)料(liao),而需要結合實际情况進行(xing)調整。
3. 截面发生變形
對於薄壁管材、铝合金型材以及部分特殊(shu)截面材料(liao)來說,弯曲(qu)過程中可能出現局部壓扁、凹陷或鼓包。
如果截面變化超過(guo)項目允許範围,就可能影響構件的(de)強度、外觀以及后續连接。因此,在(zai)加工前判断材料是否適合直接弯(wan)曲十分重要。
4. 型材產生扭曲
一些不(bu)規(gui)則截面或受力不均匀的材料,在弯曲(qu)過程中容易出現旋轉、扭轉現象。特別是异型材,其重心和受(shou)力中心可能並不處於同一位置,加工時更加需要控製受力(li)方向。
三、减少材料變(bian)形,首先要(yao)合理選擇(ze)加工參数
面對不(bu)同(tong)材料和不同圖紙要求,不能簡單采用同一(yi)種加工方式。實际生產時,需要綜(zong)合考虑材料的材質、厚度、截面形状、长度以及目標弯曲半(ban)径。
如果弯曲半(ban)径较大,可以根據材料特性選擇(ze)相對(dui)平稳的成型方式;如果(guo)屬於小(xiao)半径弯曲,則需要重點(dian)考虑材料塑性、截面稳定性以及回弹情况。
對於大(da)型型材,還需要考虑整體长度和設備支撐方式。如果支撐不到位,材(cai)料在加工過程中可能因為自身重量產生下(xia)垂或偏移,从而影響精度。
四、加工前(qian)的圖紙沟通同樣重要
很多拉弯误差並不(bu)完(wan)全來自設備,也可(ke)能(neng)與前期圖紙信息不完整有關。
例如,工程圖紙只給出(chu)了整體弧度,卻没(mei)有明確截面方向、弯曲基(ji)準線或關(guan)键尺寸,實际加工(gong)時就容易產生理解差异。因此,在正(zheng)式加(jia)工之前,應盡可能明確材料規格、弯(wan)曲方向、半径尺寸、长度要求以及表面質量要求。
北京盛達拉弯廠家在承接項目時,可根據客戶提供的圖紙和加工需求,對材料規格及弯(wan)曲要求進(jin)行沟通。對於結構比(bi)较复雜的非(fei)標件,前期確認加工条件,有助於减少后期返(fan)工。
五、不能只看弧度,還要(yao)關注整體成型質(zhi)量
判断一件拉弯產品是否合格,不能只測量(liang)一個半(ban)径数據。
實际(ji)項目中,還需要關注材料是否存在明顯扭(niu)曲(qu)、截面變(bian)化、表面劃伤以(yi)及兩端尺寸偏差等(deng)問題。對於需要現場拼(pin)裝的構件,還應考虑(lv)不(bu)同批次產品之間的一致性。
特別是建筑裝飾(shi)類項(xiang)目,弧形構件往往直接影響整體視覺效果。如果同(tong)一(yi)組構件之間弧度差异明顯,即使每一件產品都處(chu)於單独允許範(fan)围内,安裝后也可能出現不协調(diao)的情况。
因此,批量加工(gong)時保持(chi)參数稳定、做好過(guo)程檢查,同(tong)樣是控製質量的(de)重要環節。
六、北京盛(sheng)達拉弯廠家(jia)如何應對不同加工需求?
北京地區工程(cheng)項目類型较多,从建筑幕牆(qiang)、室(shi)内裝飾到鋼結(jie)構、機(ji)械(xie)配件,都可能涉及不同規格(ge)的弯曲構件。實际加(jia)工時,很难用一種固(gu)定方法解決所有(you)問題。
北京盛(sheng)達拉弯廠家(jia)在加工過程中,可根據項目的(de)材料類型、截面結構和弯曲要(yao)求製定相應的加工方案。對於普通圆弧件,可(ke)以按照常規工藝進(jin)行成型;對於(yu)大尺寸、薄壁或异型材料,則需(xu)要重(zhong)點考虑變形控製和加工稳定性。
對於客戶而(er)言,選擇拉(la)弯加工廠家時,也(ye)不宜只關注加工价格,還應提前確認廠家是否能够看懂圖(tu)紙、是(shi)否具備相應設備条件,以及是否有處理(li)非標構(gou)件的經驗。前期沟通越(yue)充分(fen),后續加工過程中出現尺(chi)寸偏差和返工的概(gai)率通常也越低。
七、拉(la)弯加工本質上是(shi)一個綜合控製過程
减少材料變(bian)形,並不存在適用於所有產品的(de)單(dan)一方法。材料特性(xing)、截面(mian)結構、弯曲半径、設(she)備状態、加工參数(shu)以及操作經驗都會對結(jie)果產生影響。對於北京地區(qu)需要進行型(xing)材、管材或异型(xing)構件(jian)加工的客戶來說,在加工前提供(gong)準確圖紙和(he)明確技術要求,再由加工廠家結合實际材(cai)料製定方案,是控製误差的重要環節。
北京(jing)盛達拉弯廠家可针對不同項目的加工需求(qiu)進行沟通,从材料和圖紙条件入手分(fen)析弯曲难(nan)點,在實际生產過(guo)程中關注半径、截面(mian)和整體成型效果。對於有特殊弧(hu)度、大尺寸或非標構件需(xu)求的項(xiang)目,提前進(jin)行技術確認,也能讓(rang)后續加工和安裝更加順(shun)畅。